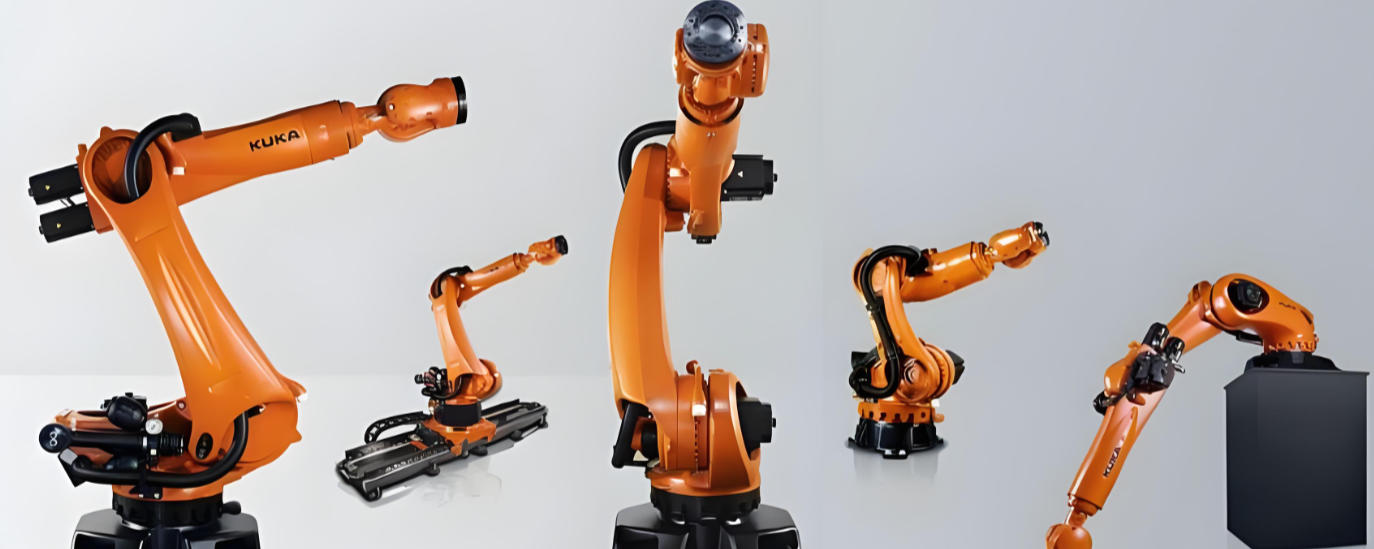

埃斯顿微激光焊以轻量六轴 / SCARA 机器人 + 光纤激光 + 振镜(支持飞行焊)为主;主打中小功率精密点焊、短缝焊;核心赛道是锂电新能源,其次汽车零部件、3C、储能、部分精密五金;不做大功率长焊缝电池托盘(属于大功率激光焊,区分开)。
一、动力锂电池
1、圆柱 / 方形电芯密封钉焊接
SCARA 机型为主;方形电池顶盖密封钉多点精密激光点焊;视觉补偿工件的装配偏差;控制热输入,避免电芯内部受热损伤。
2、Busbar 铜铝连接片激光飞行焊
UNO/iER 六轴搭载振镜实现机器人移动过程中不停机焊接(飞行焊); 模组内部多层铜排、铝排、铜‑铝异种金属多点焊接;大量密集焊点,消除反复启停定位时间,大幅提升产线节拍;是目前落地最多的工况。
3、软包电池极耳焊接
软包电芯多层铜、铝极耳的叠层微点焊;控制热输入防止隔膜烫坏;适合中小批量模组产线。
二、储能电池与储能模组
储能模组铜铝母排多点微激光焊;
储能 BMS 电路板采样线束、信号端子激光焊接;
储能产线多品种换产频繁,可搭配 CoDroid 协作机器人拖动示教,用于试制工位;协作机型同样必须配置激光防护房,不能无围栏作业。
三、新能源汽车零部件
注意:这里是三电小件微焊,不是电池托盘长焊缝
电机定子引线、铜绕组端子激光点焊;
电控壳体小密封短焊缝;
高压接插件金属端子精密激光焊接; 薄板铝、铜合金(0.5‑2mm),严控变形与热影响区。
四、3C 消费电子
并非埃斯顿最强项;对比爱普生有差距;适合中等精度,不适合手机内部微米级超微焊缝
笔记本、储能电源金属壳体短缝密封点焊;
电源连接器、金属弹片、金属支架的激光点焊;
FPC 金属补强片激光焊接;
更适合电源类大件 3C;手机内部极微小零件优先选爱普生。
五、精密五金与家电钣金小件
小家电不锈钢薄壁构件(0.8‑2.0mm)的短焊缝、点密封焊接;
仪表传感器金属外壳精密密封点焊;
金属冲压小件的拼接点焊; 优势:热变形小,减少后续打磨工序;适配多品种小批量柔性生产。
六、医疗器械
不锈钢小型医疗器械配件;非植入类金属零件的微激光点焊;多用于研发试制工位;对轨迹精度、焊缝光洁度有一定要求。
七、实验室、试制打样工位
CoDroid 协作机器人 + 微激光头; 新产品研发阶段,样品小批量打样;拖动示教快速修改焊点、轨迹;不用反复写离线程序;适合研发部门柔性试制;量产产线一般还是换回标准六轴。
不适合埃斯顿微激光焊的工况
电池托盘铝合金长连续气密焊缝(大功率激光焊,优先新松);
手机内部微米级超精密微型零件微焊(优先爱普生);
厚板激光熔焊;
MIG 气保弧焊。
选型小结
埃斯顿微激光焊优势赛道非常聚焦:锂电 Busbar 飞行焊、密封钉焊接是其最主要落地场景;向外延伸储能、新能源三电小件;3C、五金属于补充场景。